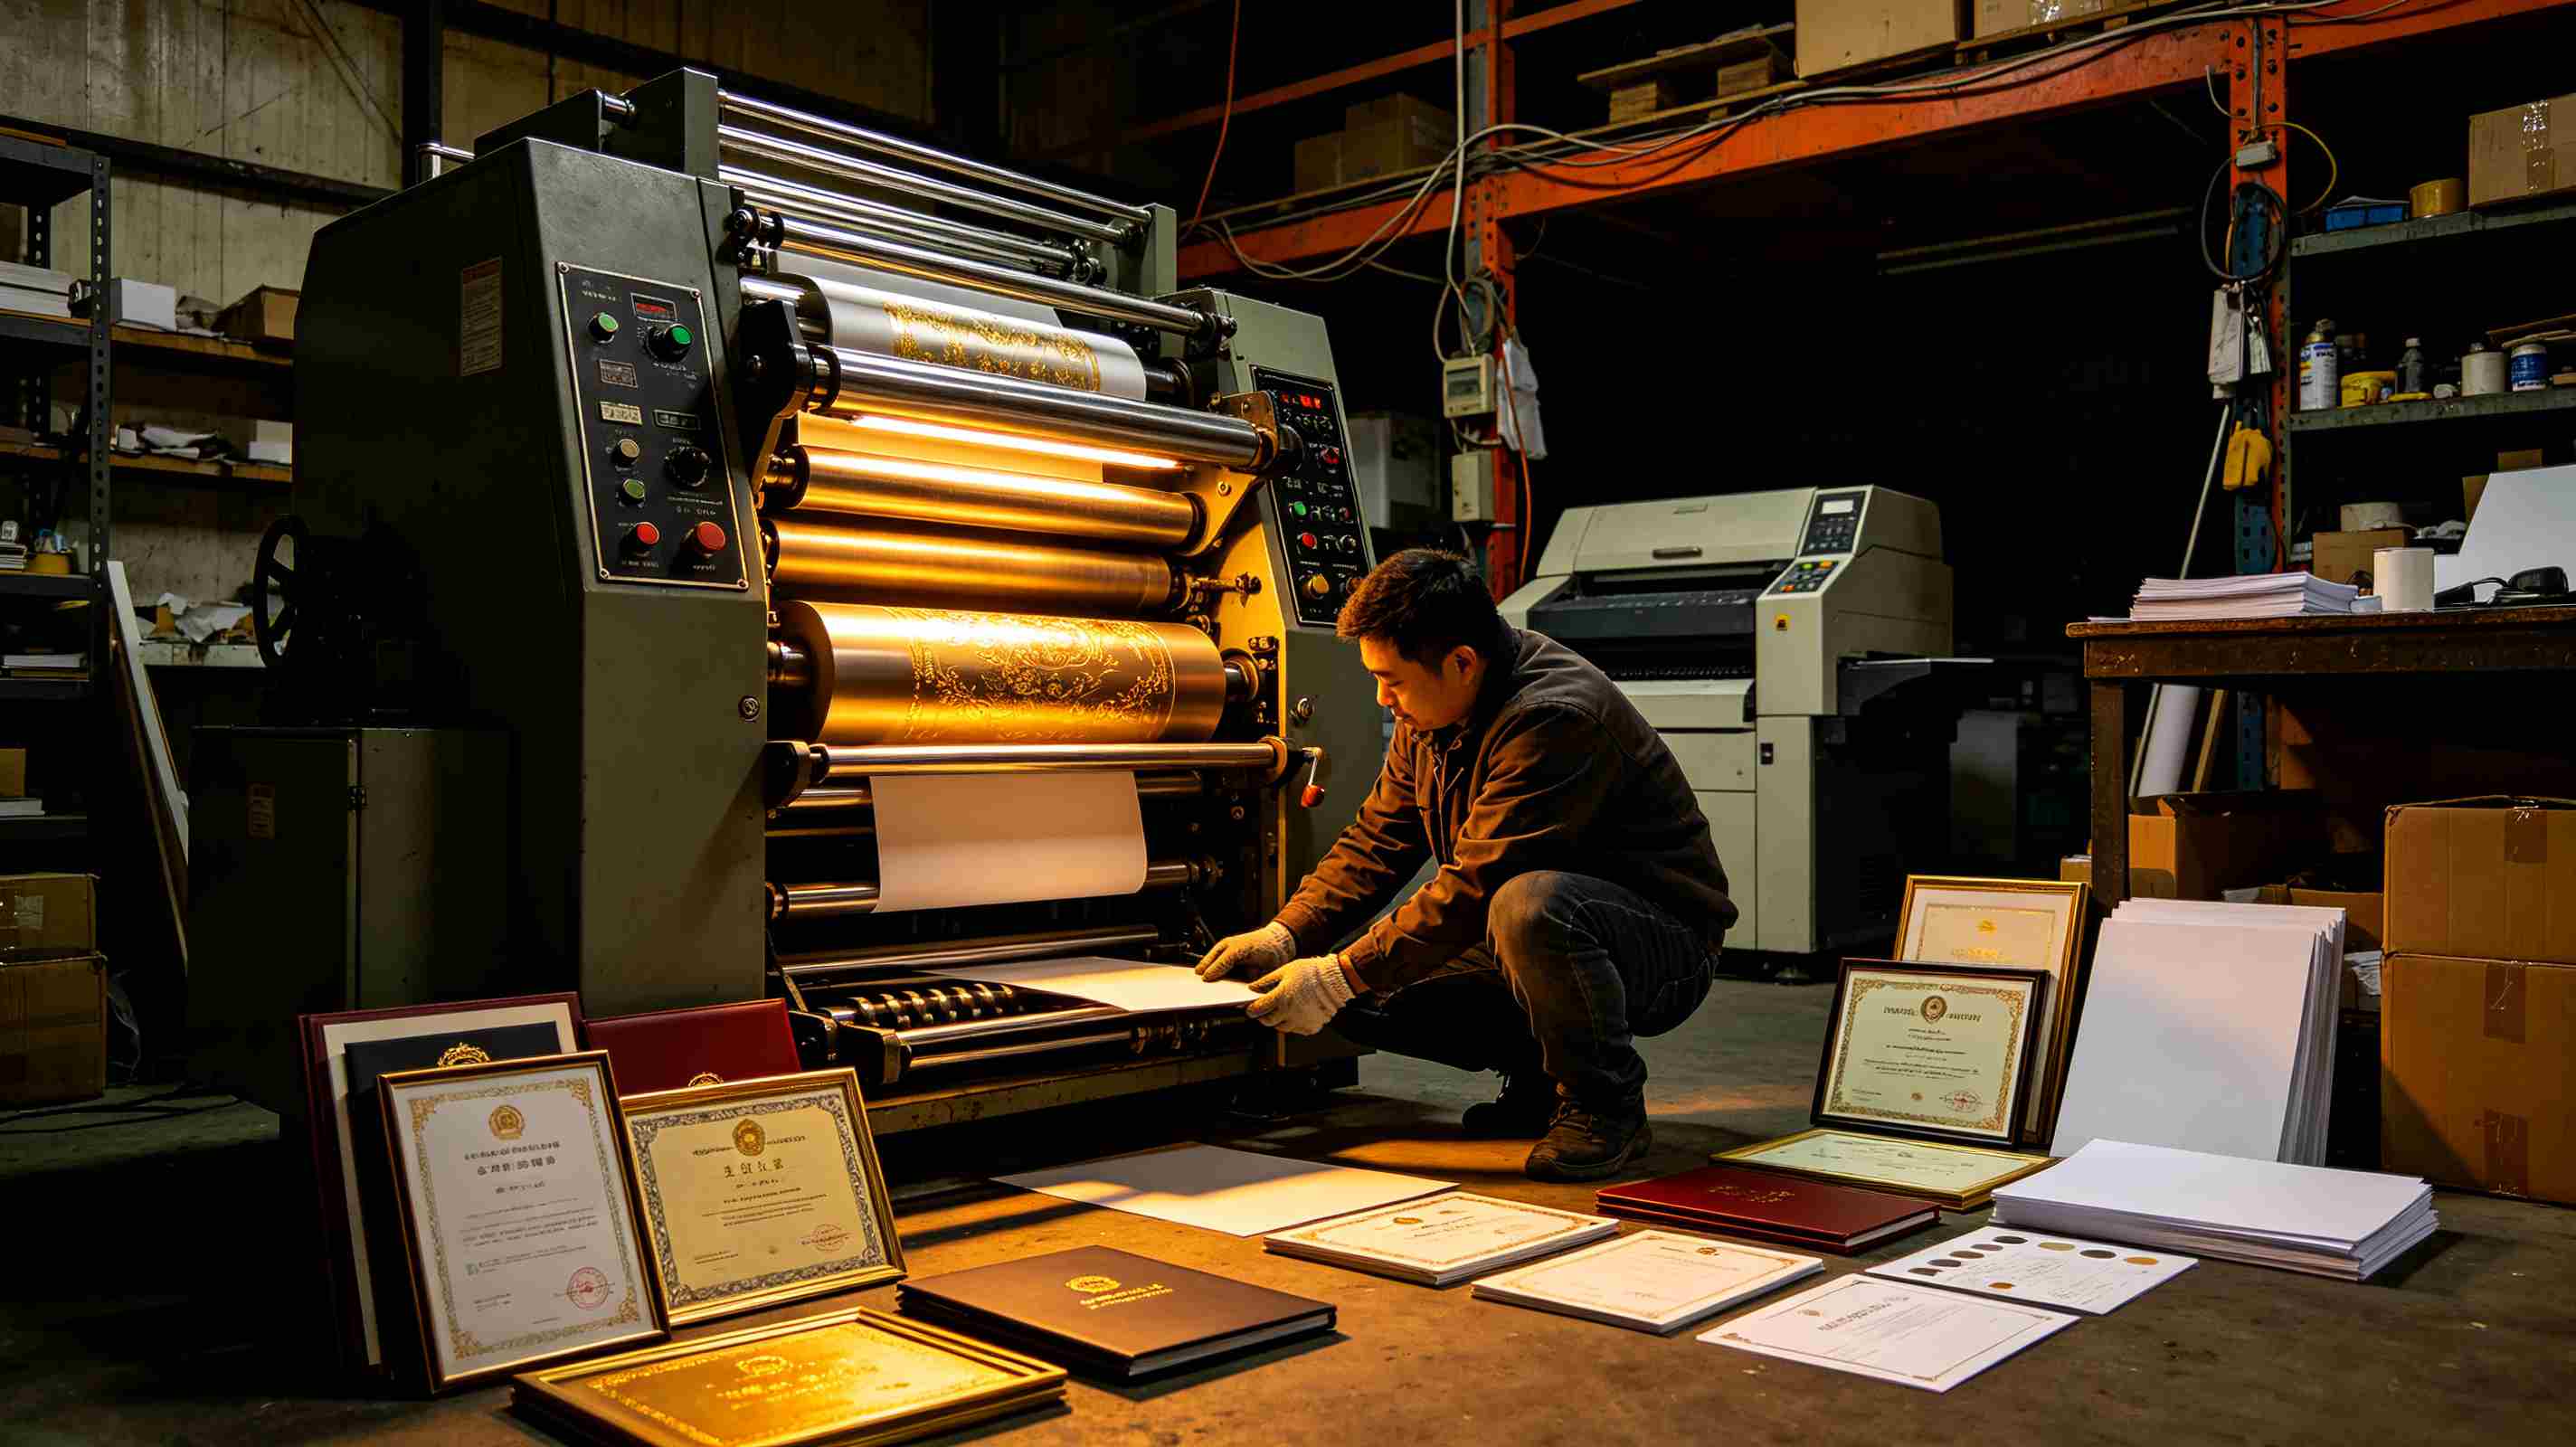
毕业证书覆膜耐磨工艺制作技术标准说明的核心就一句话:膜层厚度和剥离强度决定一切。低于30微米的膜,说白了就是糊弄事。
我做证件制作这行快八年了,见过太多证书用了不到两年就起皮、发黄、甚至字迹模糊的案例。问题几乎都出在覆膜这道工序上。很多人以为覆膜就是随便压一层塑料上去,大错特错。
过去怎么干:热压覆膜的黄金年代和它的坑
2010年前后,市面上90%的毕业证书都采用热压覆膜工艺。那时候用EVA(乙烯-醋酸乙烯酯共聚物)热熔胶膜,温度控制在110℃到130℃之间,压力3到5公斤每平方厘米。这套工艺的好处是成本低,一台老式覆膜机两万块不到就能开工。但缺点是耐磨性实在拉胯——国标GB/T 17657规定的Taber耐磨测试,热压膜证书通常撑不过200转就露底了。
我2015年在江苏一家印务厂做技术主管,那年接到一所高校的投诉:毕业生拿到证书才三个月,边角就开始脱膜。查下来发现,那批货用的膜厚度只有22微米,剥离强度不到0.4牛顿每厘米。说实话,这种参数做出来不脱才怪。
现在的主流:冷裱覆膜和UV覆涂的对抗
冷裱覆膜是近五年起来的方案。它不用加热,靠压敏胶在常温下贴合,膜材从早期的PVC升级到了PET(聚对苯二甲酸乙二醇酯)。PET膜的Taber耐磨能做到500转以上,剥离强度稳定在0.8到1.2牛顿每厘米。国内做这个比较靠谱的,像温州那边的几家膜厂,出口到东南亚的货走的就是这个标准。
但冷裱有个毛病——手工操作容易产生气泡。你没听错,大部分小作坊还是手工贴膜,老师傅手一抖就废一张。所以现在正规平台都转向了UV覆涂工艺。
UV覆涂不用膜,直接滚涂一层紫外光固化树脂,厚度能精确控制在15到25微米之间。光固化后表面硬度达到3H铅笔硬度,耐磨转数轻松过1000。杭州一家做防伪证件的公司——名字不说了免得像广告——他们给某985高校做的毕业证书,UV覆涂加激光防伪,用了五年边角一点没翘。
毕业证书覆膜耐磨工艺制作技术标准说明:参数对比表
把你最关心的几个数据拎出来对比一下,就明白为什么我不推荐热压了。
- 耐磨转数:热压EVA膜 150-250转 / 冷裱PET膜 500-700转 / UV覆涂 1000-1500转
- 剥离强度:热压 0.3-0.5 N/cm / 冷裱 0.8-1.2 N/cm / UV覆涂 无需剥离(一体成型)
- 耐黄变指数:热压膜三年ΔYI>8 / PET膜五年ΔYI<3 / UV树脂七年ΔYI<2
- 单张成本:热压 0.15-0.25元 / 冷裱 0.4-0.6元 / UV覆涂 0.8-1.2元
看完这张表,你可能会说UV覆涂贵。但算一笔账:一张证书用十年,热压工艺可能要重做两次,人工和物料加起来早就超过UV的差价了。而且毕业证书这东西,补办麻烦得要死,学信网信息对不上更头疼。
选择建议:别在耐磨工艺上省那几毛钱
我的立场很明确——批量制作毕业证书,直接上UV覆涂,不要犹豫。如果你预算实在紧张,冷裱PET膜是底线,热压工艺我劝你彻底放弃,除非你做的是一次性培训证明那种用过就扔的东西。
有个细节要注意:UV覆涂对纸张有要求。低于200克的双胶纸吸油厉害,涂层容易发脆。建议用250克以上的白卡或特种纸,涂布前先做一层水性底涂,这样附着力和柔韧性都能兼顾。这些在证书纸张克重选择指南里讲过,不再展开。
另外,耐磨性测试不要只看转数。实际使用中,证书经常被塞进抽屉和包里摩擦,边缘是最脆弱的地方。所以标准说明里必须加一条:边缘封边处理。UV覆涂可以做到全包裹,冷裱膜至少要折边5毫米以上。
说到未来,覆膜工艺正在往水性UV和生物基膜方向发展。水性UV树脂的VOC排放几乎为零,这两年浙江几家大厂已经量产了。生物基PET膜用玉米淀粉做原料,虽然目前成本高得离谱——差不多是石油基的三倍——但五年内降到1.5倍以内是有可能的。到那时候,毕业证书覆膜耐磨工艺制作技术标准说明大概率会加入环保指标,提前准备总没错。
最后提醒一句:找代工厂的时候,让对方提供第三方耐磨测试报告,别信嘴上的承诺。一份SGS或华测的Taber测试报告,几百块钱的事,能帮你避开80%的坑。毕业证书这东西,一辈子就一张,值得较这个真。